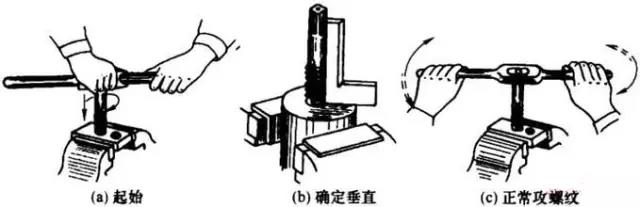
一般的螺纹加工
一般的内螺纹:可用丝锥攻丝。根据零件的加工要求,选择标准的丝锥;
一般的外螺纹:可用不同规格的板牙加工。
在车床上用车刀加工螺纹
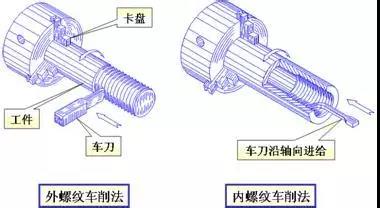
非标准的螺纹、大螺距的螺纹及锁紧螺纹等都可以在车床上加工。
机床精度、刀具轮廓及安装的精度、工人技术水平等,都会影响螺纹精度。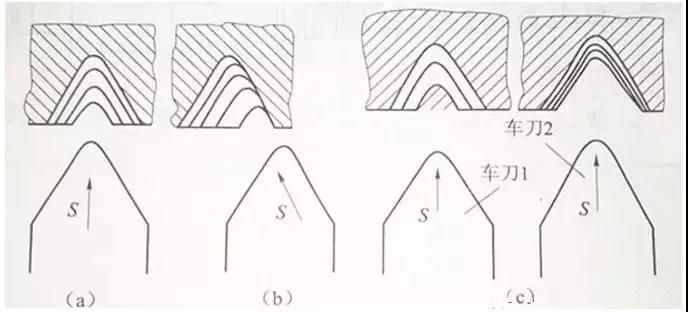
铣削螺纹比车削螺纹的生产成本高,精度一般为2~3级。
用圆盘铣刀加工、用梳状铣刀加工及旋风铣削。
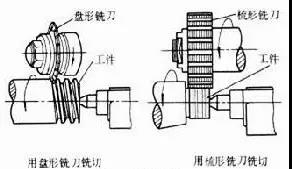
用圆盘铣刀加工大尺寸的梯形螺纹及方牙螺纹时,精度不高,在铣削螺纹时会产生螺牙形状的改变。因此一般是先用圆盘铣刀预铣,然后再用螺纹车刀进行精加工。加工大直径的细牙螺纹时,常用组合铣刀(植刀),可以用于内、外螺纹的加工,能够加工紧邻轴肩的螺纹,不需要退刀槽,加工精度则比圆盘铣刀低。公众号《机械工程文萃》,工程师的加油站!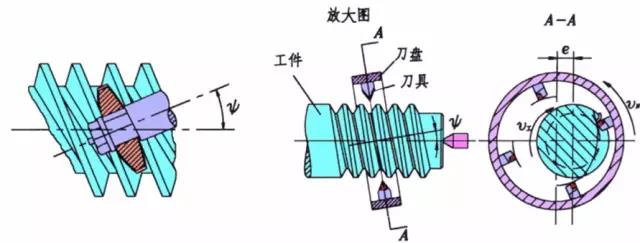 在切削时,装有几把硬质合金刀具的刀盘作高速旋转运动(1000~3000r/min),工件安装在卡盘中或顶尖上作缓慢的转动(3~30r/min)。刀尖运动轨迹是一个圆,其中心与工件旋转中心有一偏心值H,高速旋转的刀盘与带动它的电动机固定在车床的刀架溜板上,随刀架溜板平行于工件轴心线作纵向进给,工件每转一转,攻进一个螺距。由于刀盘中心与工件中心不重合,刀刃只在其圆弧轨迹上与工件接触、因此是间断切削,刀具可在空气中冷却。工件与刀盘的旋转方向一般是相反的。刀齿的旋转平面与垂直平面形成一角度并等于被切螺纹的升角。旋风铣螺纹时,生产率高。应该指出,旋风铣出的螺纹精度与工件的受热程度和刀具的磨损有关。
挤压螺纹
是一种无屑加工方法,生产率很高,在成批及大量生产中得到了广泛的应用。挤压螺纹时金属内部纤维不致被切断破坏,故提高了螺纹强度。挤压后螺纹能承受的拉伸强度高,疲劳强度比切削的大50倍。挤压螺纹的尺寸范围较宽(0.2~120mm)。用搓板挤压(如下图)加工精度较低,但用滚轮滚压则可得到较高的精度和较好的表面光洁度。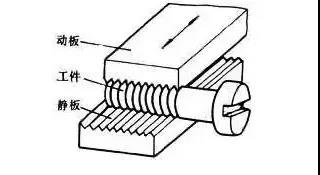
用滚轮压螺纹的方法有单滚轮和双滚轮滚压等方式,如下图所示为用双滚轮滚压螺纹的情况。公众号《机械工程文萃》,工程师的加油站!
两个滚轮中,一个是定滚轮,另一个是动滚轮。动滚轮可作径向送进运动,两个滚子均主动旋转而工件被带动作自由旋转。由于滚子在热处理后可以磨,加工精度提高。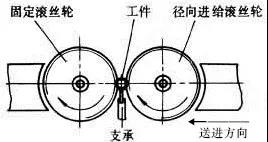
磨削螺纹
工件淬火后的硬度较高,虽然还可以切削,但会使切削螺纹的刀具耐用度大大降低。另外,螺纹在热处理后将引起螺纹轮廓的变形,因此,精密螺纹必须经过磨削加工,以保证精度和表面光洁度。磨削螺纹的方法主要有:用单线砂轮磨螺纹、用多线砂轮磨螺纹及无心磨削螺纹等。